商业啤酒设备
商用啤酒酿造设备需要专门的设备来进行大规模啤酒的酿造和发酵。关键设备包括:
酿造车间——将热水与麦芽混合,提取糖分并制成麦芽汁。包括糖化槽、过滤槽和酿造锅。
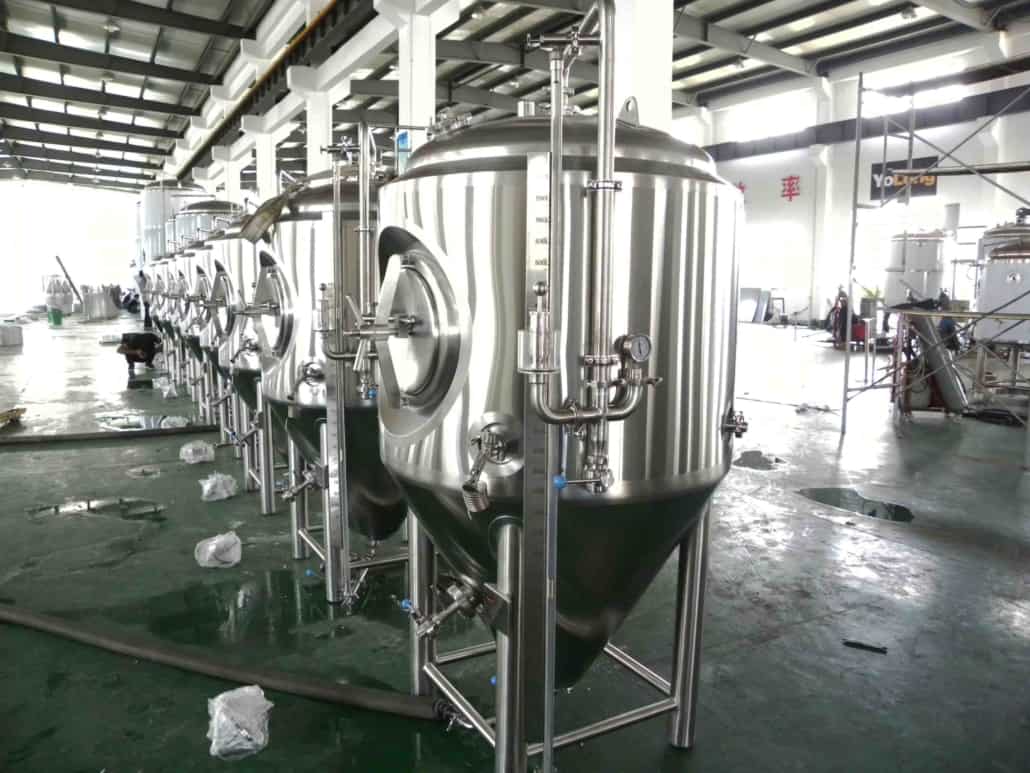
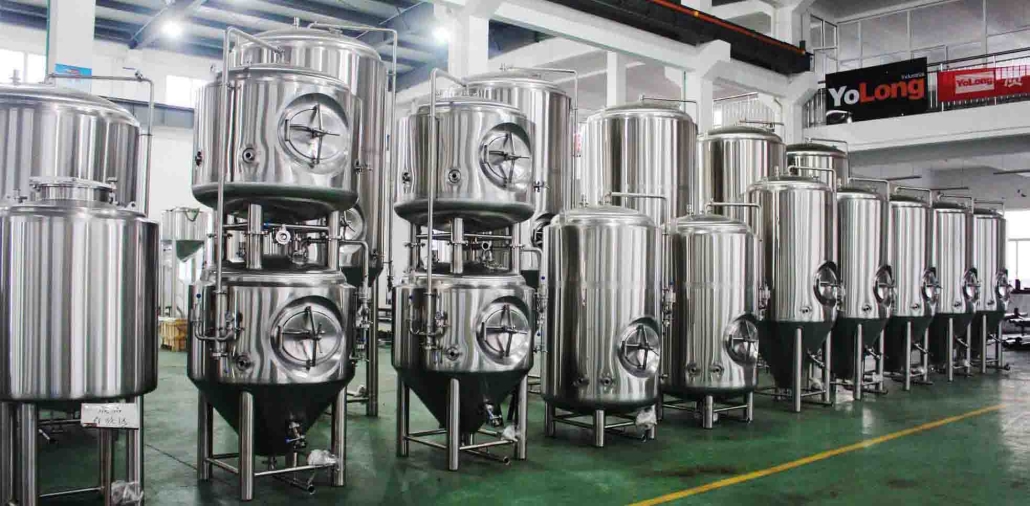
发酵罐——不锈钢容器,酵母在其中将麦芽汁发酵成啤酒,发酵过程可能需要数天或数周。可控制温度和环境。
清酒罐——一种啤酒储罐,可以让沉淀物沉淀,并在包装前完成碳酸化。
过滤系统——去除发酵后啤酒中的浑浊物和颗粒物。采用板式过滤器或离心过滤系统。
清洗/消毒——CIP系统利用热能、压力和化学品清洁内部表面,减少批次间的污染。
包装——将啤酒灌装到瓶子、罐子和桶中以便分销。需要与包装类型相匹配的灌装机、封盖机和码垛机。
冷却——酿造过程中需要精确的温度控制。乙二醇冷却器和热交换器用于调节系统温度。
过程控制——流量计、密度计等仪器用于监测变量,实现阀门/泵的自动化。
质量控制——使用实验室设备检测啤酒的酒精含量、色泽、苦味、微生物和糖分。确保产品质量稳定安全。
商业啤酒设备类型
| 设备 | 典型尺寸 | 关键参数 |
|---|---|---|
| 啤酒厂 | 3-100桶批次 | 自动化程度、材质(不锈钢、铜) |
| 发酵罐 | 30-300桶容量 | 冷却方式,锥形或圆柱锥形 |
| 布里特坦克 | 相当于发酵尺寸 | ASME 等级,混合选项 |
| 瓶灌装机 | 100-2000桶/小时 | 12/16/22 盎司瓶容量 |
| 罐头灌装机 | 100-2000 箱/小时 | 铝罐与钢罐 |
| 啤酒桶灌装机 | 1/6 桶,1/2 桶 | 单或多填充头 |
| CIP系统 | 与船舶尺寸匹配 | 储罐防混阀,自清洁 |
| 冷水机组 | 50-500吨产能 | 乙二醇/氨,冗余度 |
| 省时提效 | 触摸屏人机界面、PLC | 数据收集、先进算法 |
酿造工艺设备
商业啤酒生产始于优质原料——水、麦芽、啤酒花和酵母。基本工艺是使用热水和麦芽谷物来生产富含糖分的麦芽汁,然后将其与啤酒花一起煮沸以增加苦味和风味。加啤酒花的麦芽汁发酵数天至数周,使酵母将糖转化为酒精和二氧化碳。绿色啤酒在装入桶、瓶或罐之前要经过澄清、过滤和碳酸化。
研磨——将麦芽仁碾碎,提取麦芽浆所需的淀粉。需要使用辊磨机或锤磨机。
糖化——将磨碎的麦芽与热水混合,激活麦芽酶,将淀粉转化为可发酵糖。此过程在带有搅拌器的糖化罐中进行。
过滤——将甜麦芽汁与谷物分离。过滤槽中的滤床会截留固体,同时将液体泵出。
煮沸——为啤酒花增添苦味、风味和香气,并蒸发二甲基硫醚(DMS)前体,同时起到消毒作用。酿造锅是主要容器。
漩涡——煮沸结束时的旋转作用将麦芽浆中的沉淀物分离出来,沉淀物聚集在煮沸锅中心的锥形区域。
冷却——将煮沸的麦芽汁快速冷却至发酵温度。板式换热器或乙二醇夹套。
曝气——将氧气溶解到冷却的麦芽汁中,以促进健康的发酵。可以使用空气注入或充氧石。
发酵——酵母在数天/数周内将麦芽汁中的糖转化为二氧化碳和乙醇。发酵在温控不锈钢容器中进行。
熟成——延长陈酿时间以使风味更加柔和。低温发酵过程持续较长时间。
碳酸化——注入二氧化碳或添加底糖进行自然碳酸化。清酒罐混合确保酒液均匀。
过滤——使用深度过滤器或离心机去除浑浊颗粒。酿造出清澈、稳定的啤酒。
包装——将清澈的啤酒灌装到不吸氧的包装袋中。保持生产线无菌。
商业啤酒设备 尺寸规格
设计商业啤酒厂时,适当的设备尺寸至关重要。平衡生产目标与空间限制和预算。确定尺寸时要考虑生产计划中的高峰期。
| 设备 | 容量范围 | 典型的空间需求 | 关键注意事项 |
|---|---|---|---|
| 啤酒厂 | 3-20 桶系统是精酿啤酒厂的常见系统,目标是年产量为 5000-40000 桶。 大型区域性啤酒厂每年可生产 100 多桶啤酒,系统多达 100000 桶 | 将谷物运送到麦芽汁桶所需的高度间隙。 10-20 英尺天花板,800-2000 平方英尺占地面积 | 将酿酒厂的批量大小与发酵罐的容量相匹配。逐步扩大规模。 |
| 发酵罐 | 精酿啤酒厂可以从 (4-6) 个 30 或 60 桶的啤酒罐开始。 区域性啤酒厂采用100至500桶的规模。 | 天花板高度 18 英尺以上。油库面积高达 2000 平方英尺。乙二醇冷却器需要夹层空间。 | 最大程度地提高发酵能力,实现生产目标。尺寸明亮的罐相当于发酵罐。 |
| 布里特坦克 | 相当于上述发酵规模 | 与发酵罐组合在一起的可能是更高的罐。 | 确定包装线速度以达到适当的尺寸。包括顶部空间。 |
| 包装线 | 工艺瓶/罐生产线的运行速度为每分钟 100-300 包。 大型包装线的吞吐量接近2000包/分钟。 | 需要长直输送机运行。码垛高度。5000+平方英尺。 | 选择直列式灌装机而非旋转式灌装机。扩大灌装头数量。 |
| CIP系统 | 与上述容器尺寸相匹配。重复使用清洁溶液。 | 酿酒厂附近的储罐和泵的空间。 | 自动化多罐 CIP 可节省时间。 |
| 冷水机组 | 制作 50 吨乙二醇冷却器很常见。大型啤酒厂的容量为 200-500 吨 | 如果高度允许,将乙二醇冷却器放置在外部或夹层上 | 设计多个冷却器以实现冗余以确保正常运行时间。 |
布局和流程
良好的设备布局和物料流是啤酒厂设计的关键。主要系统应按直线排列,以遵循自然酿造工艺:
原材料 > 研磨 > 酿酒厂 > 发酵 > 过滤 > 包装 > 仓储
- 优化从谷物处理到碾磨的行程距离可节省劳动力成本
- 泵连接应无缝连接麦芽汁桶、过滤桶、酿造锅和漩涡池
- 从发酵罐轻松转移到过滤罐和澄清罐可减少氧气吸收
- 相邻的包装室可限制成品啤酒的运输
应尽可能利用重力流——泵送会增加 DO 吸收和污染的风险。适当考虑设备高度差和倾斜地板,以便液体能够通过每个系统排出。
留出扩张空间。啤酒厂经常低估产量增长,因此需要增加发酵罐和包装能力。
定制
虽然有交钥匙系统,但通常首选定制的设备组合,以完美匹配工艺目标。组件选择包括:
马什屯
- 带外部耙子的 Grant 式麦芽汁桶
- 自动内部搅拌器确保均匀性
过滤槽
- 传统耙子和槽
- 酒糟回转系统
冲泡水壶
- 带顶置加热体的倾斜式水壶
- 外部麦汁锅炉可实现精确控制
发酵
- 无涂层或不锈钢涂层罐
- 夹套冷却与乙二醇或盐水再循环
筛选
- 板框设计——更易于维护
- 高速离心机——速度更快,但耗材成本较高
填料类型
- 容积式活塞灌装机——玻璃灌装机的可靠选择
- 旋转式压盖机 – 罐头速度快
通过定制,酿酒商可以指定铜壶等特殊材料或优化罐体几何形状和阀门。开放式酿酒厂为未来的改进提供了灵活性。
供应商和成本考虑
| 设备 | 主要制造商 | 费用范围 |
|---|---|---|
| 啤酒厂 | AAA、JVNW、SS 罐和水壶、Brewmation | $ 100,000 - $ 500,000 |
| 发酵罐 | AAA、JVNW、SS Brewtech、Unitank | 每罐 5000 – 15000 美元 |
| 过滤 | Meura、阿法拉伐、GEA | 50,000 美元至 250,000 美元以上 |
| 包装线 |
选择供应商
购买商用酿酒设备时,选择合格的供应商是关键。以下是评估供应商的重要标准:
体验
- 多年来为您规模的啤酒厂配备装备,取得了成功
- 拥有丰富的可用选项和定制专业知识
质量与测试
- 优质不锈钢材料和精密制造
- 符合 ASME 标准的压力容器
- 多点检查和工厂测试
项目管理
- 处理包括安装支持在内的整个项目范围
- 为优化平面布置和流程提供工程支持
- 监督分包商——电气、承包商
客户服务
- 响应报价和问题请求
- 可以方便对现有客户酿酒厂进行现场参观
- 专业解决保修问题
整体价值
- 具有竞争力的价格与持久耐用的优质设备相结合
- 出色的售后服务支持
在审查供应商时,请索取 3 家以上啤酒厂的推荐信,并直接致电他们了解他们的经验。这种第一手反馈在决策过程中非常有价值。
优点、缺点和局限性
每种类型的商用酿造设备都有影响选择的固有优点和缺点:
| 设备 | 优点 | 缺点 | 限制 |
|---|---|---|---|
| 开放式发酵罐 | 成本更低,清洁更方便 | 存在污染风险,温度控制较差 | 仅限于最适合开放式发酵的某些啤酒类型 |
| 锥形发酵罐 | 高效的单容器设计,卫生条件更好 | 增加成本,高度更高 | 最大实际规模约为 600-800 桶 |
| 离心分离机 | 过滤速度快,废物干燥 | 耗材成本高,维护频繁 | 纯粹的敏感性限制了高酒花风格的寿命 |
| 瓶灌装机 | 多种瓶型,轻柔灌装 | 包装速度最慢,尺寸转换停机时间 | 较旧的线路可能缺乏现代安全设施 |
| 罐头灌装机 | 高速包装,更低的DO吸收量 | 生产线切换需要清洗和昂贵的工具 | 受限于标准罐尺寸 |
在评估选择时,应同时考虑有形和“软”的利弊,以适应酿酒师的偏好和公司在灵活性、自动化、创新等方面的文化。
常见问题解答
商业酿造设备的交货时间是多长?
发酵罐和清酒罐的交货时间为 10-16 周,而需要定制的酿酒容器和包装线的交货时间为 20-30 周以上。电气/安装工作也会延长交货时间。
哪些设计方案最能简化清洁?
选择设备来减少清洁工作量——喷球 CIP 系统、锥底罐、三叶草连接、外部夹套冷却,以最大限度地减少污染区域。
建一个 10 桶酿酒厂要花多少钱?
一个完整的 10 桶精酿啤酒厂的成本为 250,000 至 400,000 美元以上,具体取决于功能。将啤酒壶升级为蒸汽、自动控制或特殊金属会大幅增加成本。
有哪些方法可以降低新啤酒厂的资本设备成本?
购买二手设备;购买多个发酵罐时寻求酿酒厂制造商的折扣;与其他本地酿酒厂共享包装生产线;租赁而不是购买包装设备。
3 容器 50 吨乙二醇冷冻机每年可以支持多少桶?
适当大小的 50 吨冷却器可支持每年 1500-4000 桶啤酒的生产,具体取决于发酵罐与清酒罐的比例、包装线速度和生产计划。冗余可提高产能。
有哪些最佳设计实践可以使清洁和维护变得简单?
确保罐/容器之间有足够的空间供通行;使用开放式支架来放置可通行的管道;指定三夹连接;在整个酿造区域包括格栅沟槽排水管;设计自排水罐几何形状。